


A Madhësia e shpimit të rubinetit 1/4 e tubitështë diametri i vrimës pilot të shpuar përpara se të pritet një fije e brendshme e tubit të ngushtuar. Procesi zakonisht përfshin shpimin e shpimit të drejtë në madhësinë e specifikuar, heqjen e gurëve ose zbërthimin e lehtë të hyrjes, duke rreshtuarPrek 1/4-18 NPT, duke prerë fillin e ngushtuar në një thellësi të kontrolluar, duke hequr patate të skuqura dhe duke kontrolluar fillin e përfunduar me matësin e specifikuar.
Për një1/4-18 fill NPT, madhësia e shpimit të rubinetit të specifikuar zakonisht është7/16 inç, e barabartë me 0,4375 in ose 11,11 mm. Ky diametër lë material të mjaftueshëm që rubineti të formojë fillin e kërkuar pa krijuar rezistencë të tepruar të prerjes, ndërsa portat e përfunduara me fileto përdoren zakonisht në kolektorët hidraulikë, trupat e valvulave, strehët e pompave, komponentët pneumatikë dhe lidhjet e instrumenteve për matës presioni, sensorë, pajisje tubash dhe priza kullimi. Një vrimë më e vogël rrit rrotullimin e goditjes dhe rrezikun e thyerjes së veglës, ndërsa një vrimë e madhe mund të zvogëlojë përfshirjen e fillit. Të1/4përcaktimi është madhësia nominale e filetos së tubit dhe jo diametri aktual i vrimës së shpuar dhe për shkak se NPT është ngushtuar, filli i përfunduar duhet gjithashtu të kontrollohet nga thellësia e prerjes dhe matja e filetos - jo vetëm nga madhësia e shpimit.
Çfarë madhësie shpimi kërkohet për një rubinet 1/4-18 NPT?
Për njëFije e brendshme 1/4-18 NPT, madhësia e shpimit të rubinetit të specifikuar zakonisht është7/16 in, e barabartë me0,4375 in ose 11,1125 mm. Ky është diametri i vrimës pilot të drejtë dhe pa filetim të përgatitur përpara se rubineti i tubit NPT të presë fillin e brendshëm të ngushtuar. Të1/4përcaktimi është një madhësi nominale e fijes së tubit; ai nuk përfaqëson diametrin aktual të shpimit ose diametrin e përfunduar të vrimës së filetuar.
| Artikulli | Specifikimi | Rëndësia e përpunimit |
|---|---|---|
| Përcaktimi i fijes së përfunduar | 1/4-18 NPT | Përcakton fillin e kërkuar të brendshëm të tubit të ngushtuar |
| Madhësia e shpimit me trokitje | 7/16 in | Diametri i vrimës së pilotit përpara goditjes |
| Diametri i shpimit dhjetor | 0.4375 in | Përdoret për konfigurimin e veglave dhe përpunimit |
| Konvertimi i saktë metrikë | 11.1125 mm | Konvertimi i drejtpërdrejtë prej 7/16 inç |
| Vlera praktike e rrumbullakosur | 11.11 mm | I përshtatshëm për referencë dimensionale |
| Hapi i fillit | 18 TPI | Fijet e përfunduara kanë 18 fije për inç |
| Forma e fillit | Fije gypi konik 60 gradë | Prodhuar nga rubineti NPT, jo nga stërvitja |
| Referenca e temës | ASME B1.20.1 | Përcakton kërkesat për gjeometrinë e filetos NPT dhe gaging |
TëVrima pilot 7/16 inçlë material të mjaftueshëm që rubineti të formojë fillin pa çift rrotullues të tepruar të prerjes; një vrimë e vogël rrit rrezikun e thyerjes nga trokitje e lehtë, ndërsa një vrimë e madhe zvogëlon përfshirjen e fillit. Për shkak se NPT është konik, i përfunduar1/4-18 fill NPTduhet gjithashtu të kontrollohet nga thellësia e goditjes dhe të verifikohet me matësin e specifikuar të prizës.
Si lidhet madhësia e shpimit të prekjes me fillin e përfunduar NPT
Madhësia e një stërvitjeje rubineti nuk është madhësia e fillit të përfunduar. Është diametri i vrimës së thjeshtë cilindrike të përgatitur përpara operacionit të trokitjes. Sekuenca e përpunimit dhe e inspektimit përfshin disa elementë të veçantë, secili me një funksion të ndryshëm.
| Afati | Kuptimi |
|---|---|
| 1/4-18 NPT | Emërtimi nominal i fillit të përfunduar të brendshëm të tubit |
| Stërvitja me trokitje e lehtë | Stërvitja përdoret për të prodhuar vrimën e thjeshtë pilot |
| 1/4-18 rubineti i tubit NPT | Mjeti prerës që formon fillin e brendshëm të ngushtuar |
| Porta e përfunduar NPT | Vrima e trokitur që pranon një montim NPT mashkullor që përputhet |
| Matës i fijeve | Mjeti i inspektimit që përdoret për të verifikuar fillin e përfunduar |
Stërvitja heq materialin qendror, vendos diametrin e vrimës dhe kontrollon boshtin fillestar të vrimës, por nuk prodhon profilin e fillit spirale. Rubineti i tubit NPT më pas heq materialin nga muri i shpimit për të formuar fillin e brendshëm të ngushtuar.
Diametri i stërvitjes së rubinetitështë vetëm një nga disa dimensione që përcaktojnë portin e përfunduar. Vizatimi mund të përcaktojë gjithashtu thellësinë e shpimit, thellësinë e filetos, gjeometrinë e zgavrës ose gropës së kundërt, gjatësinë e fillit të plotë, lidhjen e montimit dhe pozicionin e matësit. Vetëm një vrimë e saktë pilot nuk siguron pranim; thellësia e pahijshme e trokitjes ose gjeometria e hyrjes mund të shkaktojë akoma dështimin e montimit ose të matësit.
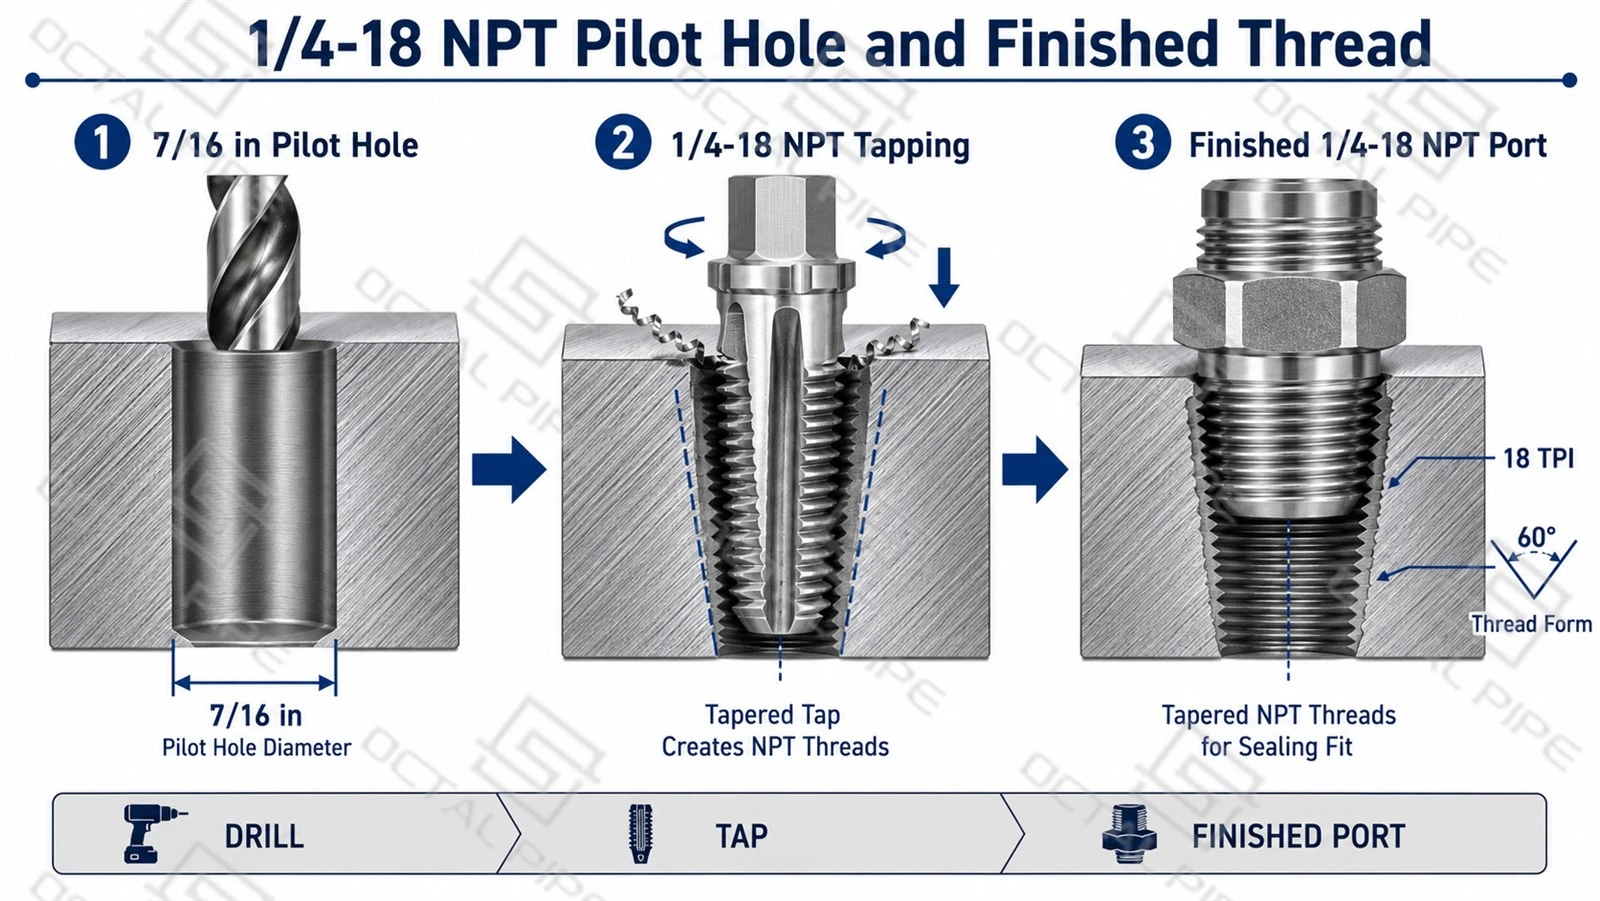
Si formohet një fill i brendshëm NPT 1/4-18
A Fije e brendshme 1/4-18 NPTfillon me një të drejtëVrima pilot 7/16 inç. Stërvitja përcakton diametrin fillestar të shpimit dhe boshtin e vrimës, por nuk prodhon fill. Një konik1/4-18 rubineti i tubit NPTmë pas futet në vrimë për të prerë profilin e fillit 60 gradë, 18 fije për inç dhe ngushtimin e kërkuar NPT.
Për shkak se rubineti i tubit është ngushtuar, diametri efektiv i fillit në hyrje të portit rritet ndërsa rubineti lëviz më thellë në pjesën e punës. Prandaj, madhësia përfundimtare e fillit varet jo vetëm nga diametri i vrimës së pilotit, por edhe nga gjeometria e rubinetit dhe thellësia e kontrolluar e trokitjes.
| Faza e përpunimit | Veprimi i mjetit | Veçori e kontrolluar |
|---|---|---|
| Shpimi pilot-vrima | Prodhon një të drejtëVrimë cilindrike 7/16 inç | Diametri fillestar i shpimit dhe shtrirja e vrimave |
| Përgatitja e hyrjes | Heq gërvishtjet dhe siguron një zbehje të kontrolluar | Prekni hyrjen dhe mbrojtjen e fillit të parë të plotë |
| Përgjimi i tubit | PretProfili i fillit 60 gradë, 18 TPI, dhe NPT konik | Forma e fillit, hapi dhe gjeometria e ngushtuar |
| Kontrolli i thellësisë | Ndalon rubinetin e ngushtuar në pozicionin e vendosur boshtor | Madhësia efektive e fillit dhe angazhimi i përshtatshëm |
| Matja e fijeve | Kontrollon portin e përfunduar me matësin e specifikuar të prizës NPT | Pozicioni i diametrit të katranit dhe pranimi i fillit |
TëMadhësia e shpimit 7/16 inçpërcakton vetëm se sa material mbetet për heqjen e rubinetit të tubit. Nuk përcakton madhësinë përfundimtare të portës së filetuar. Nëse rubineti ndalon shumë herët, diametri efektiv i fillit mbetet shumë i vogël dhe montimi mund të mos përfshihet mjaftueshëm. Nëse rubineti përparon shumë, porta bëhet e madhe dhe montimi mund të hyjë shumë thellë ose të sigurojë ndërhyrje të pamjaftueshme.
Për këtë arsye, një portë NPT e përsëritshme 1/4-18 kërkon një thellësi të kontrolluar të prekjes dhe verifikimin përfundimtar të matës. Thellësia e përpunimit mund të përdoret për të vendosur konfigurimin e prodhimit, por filli i përfunduar duhet të pranohet sipas pozicionit të specifikuar të matës NPT dhe jo vetëm sipas diametrit të shpimit ose pamjes vizuale.
Përgatitja e vrimës përpara prekjes
Para shpimit, konfirmoni që filli i kërkuar është1/4-18 NPT, meqenëse sistemet e tjera të filetimit çerek inç mund të përdorin stërvitje, çezma dhe matës të ndryshëm. Lloji i vrimës, thellësia e shpimit, materiali i pjesës së punës dhe trashësia e disponueshme e murit duhet të kontrollohen gjithashtu përpara përpunimit.
| Pika e kontrollit | Kërkesa kryesore |
|---|---|
| Emërtimi i fillit | Konfirmo1/4-18 NPTnë vizatim |
| Lloji dhe thellësia e vrimës | Identifikoni vrimën përmes ose të verbër dhe siguroni hapësirë të mjaftueshme të trokitjes dhe çipit |
| Rreshtimi i vrimave | Mbajeni boshtin e stërvitjes në katror me sipërfaqen e referencës |
| Përgatitja e hyrjes | Aplikoni një zgavër të lehtë dhe hiqni gërvishtjet pa e zmadhuar hapjen |
| Pastrim dhe inspektim | Hiqni patate të skuqura dhe verifikoni diametrin, thellësinë dhe shtrirjen e vrimës përpara se të prekni |
Rubineti i tubit ndjek boshtin e vrimës së shpuar, kështu që një vrimë pilot me kënd ose e vendosur keq mund të ndikojë në shtrirjen dhe mbylljen e montimit edhe kur përdoret madhësia e duhur e shpimit.
Nëpër vrima dhe vrima të verbër
E zakonshmemadhësia e shpimit për 1/4 NPTmbetet7/16 insi për vrima përmes vrimave ashtu edhe për vrima të verbër, por thellësia e kërkuar e shpimit është e ndryshme.
| Lloji i vrimës | Kërkesa kryesore e përpunimit |
|---|---|
| Përmes vrimës | Kontrolloni shtrirjen, gërvishtjet dhe ndotjen e çipave |
| Vrimë e verbër | Lejo thellësi shtesë për plumbin e rubinetit, fijet jo të plota, gjeometrinë e pikës së shpimit dhe hapësirën e çipave |
Një vrimë e verbër duhet të shtrihet më thellë se filli i nevojshëm i përdorshëm. Nuk ka një thellësi universale shpimi bazuar vetëm nëMadhësia e vrimës 1/4 NPT; thellësia përfundimtare varet nga gjeometria e rubinetit, angazhimi i kërkuar i fillit, vizatimi i komponentit dhe trashësia minimale e mbetur e murit.
Prerja e fillit të brendshëm të tubit
Pasi të jetë shpuar vrima pilot, rubineti i tubit 1/4-18 NPT formon fillin e brendshëm. Rubineti duhet të zgjidhet për materialin e pjesës së punës, llojin e vrimës, makinën dhe drejtimin e rrjedhës së çipit.
Një operacion i kontrolluar i përgjimit duhet të përfshijë praktikat e mëposhtme:
- Verifikoni identifikimin e rubinetit përpara përdorimit.
-
Kontrolloni skajet e prerjes për konsumim, copëzim ose material të ndërtuar.
-
Drejtoni rubinetin me boshtin e vrimës së shpuar.
-
Përdorni një lëng prerës të përshtatshëm për materialin dhe mjetin.
-
Shmangni ngarkimin anësor gjatë hyrjes.
-
Kontrolloni çift rrotullues dhe furnizim aksial.
-
Menaxhoni çipat sipas modelit të rubinetit.
-
Parandaloni kontaktin e rubinetit me pjesën e poshtme të një vrime të verbër.
-
Ndaloni para se filli të bëhet i madh.
-
Pastroni portin përpara inspektimit.
Një udhëzim i zakonshëm i goditjes me dorë është të avanconi dhe të ktheni trokiturën në mënyrë periodike për të thyer patate të skuqura. Kjo qasje mund të jetë e përshtatshme për disa trokitje me dorë me flaut të drejtë, por nuk duhet të zbatohet mekanikisht në çdo proces trokitjeje. Veglat me pikë spirale, flaut me spirale, fije të ndërprera dhe vegla të ngurta të përgjimit të makinerive kanë kërkesa të ndryshme për kontrollin e çipit.

Pse thellësia e prekjes është më e rëndësishme për NPT
Me një fije të drejtë makine, udhëtimi shtesë i mjetit kryesisht rrit gjatësinë e fillit. Me një fije të ngushtuar NPT, udhëtimi shtesë ndryshon gjithashtu madhësinë efektive të fillit në faqen e portit.
| Kushti i prekjes | Rezultati në Port | Rreziku i montimit |
|---|---|---|
| Prekni shumë cekët | Hapja efektive mbetet shumë e vogël | Montimi mund të mos hyjë mjaft larg |
| Thellësia e saktë e kontrolluar | Angazhimi i kërkuar dhe pozicioni i matësit janë arritur | Asambleja e qëndrueshme |
| Prekni shumë thellë | Hapja efektive bëhet e tepërt | Montimi mund të hyjë shumë larg ose të duket i lirë |
| Projeksion i paqëndrueshëm i mjetit | Madhësia e portit ndryshon midis pjesëve | Rezultate të paqëndrueshme të montimit dhe inspektimit |
| Trokitje e lehtë e konsumuar | Forma dhe madhësia e fillit mund të ndryshojnë | Rezultati i dobët i matësit ose rreziku i rrjedhjes |
Numri i fijeve të rubinetit që mbeten sipër pjesës së punës mund të përdoret si një vëzhgim i konfigurimit, por nuk duhet të jetë metoda përfundimtare e pranimit. Projeksioni i trokitjes ndryshon me dizajnin e veglës, konfigurimin e mbajtësit, ribllokimin, gjatësinë e zgavrës dhe gjeometrinë e pjesës së punës.
Verifikimi i fillit të përfunduar 1/4-18 NPT
Një e saktëVrima pilot 7/16 inçnuk garanton një të pranueshme1/4-18 fill NPT. Për shkak se rubineti është konik, madhësia e fillit të përfunduar varet gjithashtu nga thellësia e prekjes, shtrirja, gjendja e mjetit dhe heqja e çipave.
| Pika e inspektimit | Metoda | Çfarë konfirmon |
|---|---|---|
| Diametri i vrimës së pilotit | Matja e shpimit | Madhësia e saktë e vrimës së fillimit |
| Gjendja e fillit | Inspektimi vizual | Pa gërvishtje, fije të grisura ose patate të skuqura të paketuara |
| Madhësia e fijes së përfunduar | KalibruarMatësi i prizës L1 | Pozicioni i duhur i angazhimit të ngushtë me dorën |
| Kontroll funksional | Përshtatja e përshtatjes ose testi i specifikuar | Performanca e montimit dhe e vulosjes |
Shkarko:1/4-18 NPT Tap Drill Madhësia, Thellësia e prekjes dhe Udhëzuesi i Inspektimit
TëMatësi i prizës L1është mjeti kryesor i pranimit për fillin e përfunduar të brendshëm NPT. Pozicioni i tij i referencës duhet të kontrollohet kundrejt faqes së pjesës së specifikuar, duke marrë parasysh çdo anim ose kundërsulm. Një pajisje që përputhet mund të konfirmojë montimin, por nuk duhet të zëvendësojë inspektimin e matësit të kalibruar.
NPT nuk është i njëjtë me temat e tjera çerek inç
Disa sisteme fije përmbajnë "1/4" në përcaktimin e tyre, por ato nuk janë të këmbyeshme.
| Sistemi i Fijeve | Emërtimi tipik | Katrani | Këndi i Fijes | Forma | Të përdoret automatikisht e njëjta trokitje e lehtë? |
|---|---|---|---|---|---|
| NPT | 1/4-18 NPT | 18 TPI | 60 gradë | Tapered | Referenca e zakonshme e treguar në tabelën 1 |
| NPTF | 1/4-18 NPTF | 18 TPI | 60 gradë | Furnizim tharëse konik | Konfirmoni vizatimin, prekni dhe matni |
| BSPT e brendshme | Rc1/4 | 19 TPI | 55 gradë | Tapered | Nr |
| BSPT e jashtme | R1/4 | 19 TPI | 55 gradë | Tapered | Nr |
| BSPP | G1/4 | 19 TPI | 55 gradë | Paralele | Nr |
| Fije e trashë e unifikuar | 1/4-20 UNC | 20 TPI | 60 gradë | Paralele | Nr |
Shkarko:Identifikimi i fillit 1/4 inç: NPT, NPTF, BSPT, BSPP dhe UNC
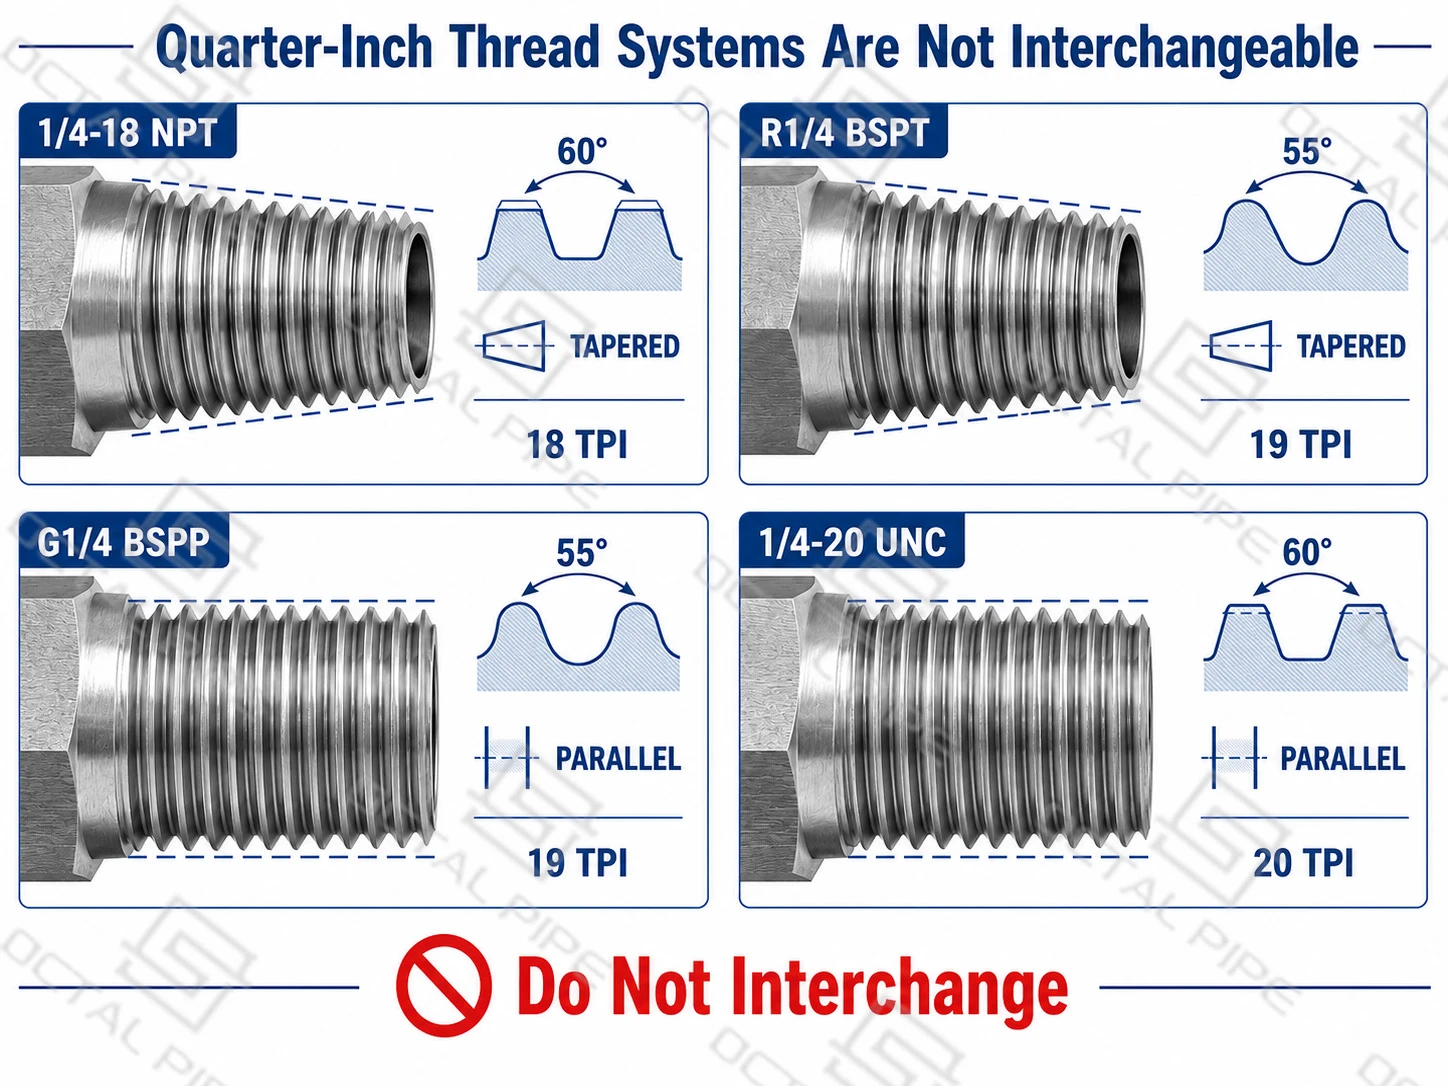
Disa sisteme fije çerek inç përdorin emërtime të ngjashme nominale, por hapi i tyre, këndi i fillit, koni dhe metoda e mbylljes janë të ndryshme. Prandaj, stërvitja e rubinetit, rubineti i tubit dhe matësi i inspektimit duhet të zgjidhen nga pjesa e plotë e filetimit dhe jo nga1/4vetëm emërtimi.
Një pajisje e papërputhshme mund të hyjë në port për disa kthesa, por përfshirja e pjesshme nuk konfirmon përputhshmërinë. Dallimet në lartësinë ose formën e fillit mund të shkaktojnë filetim të kryqëzuar, krahë të dëmtuar, kyçje të gabuar dhe rrjedhje. Mbytësi i filetos nuk mund të korrigjojë gjeometrinë e papajtueshme, kështu që standardi i kërkuar duhet të konfirmohet përpara shpimit dhe prerjes.
FAQ

01. Cila është madhësia e saktë e shpimit të rubinetit 1/4?
02.A mund të përdoret një stërvitje 11 mm për një rubinet 1/4 NPT?
03.Sa thellë duhet të pritet një rubinet 1/4-18 NPT?
04.A mund të përdoret e njëjta shpuese dhe rubineti për fijet 1/4 NPT, NPTF, BSPT ose BSPP?
Certifikatat

Certifikata CE

Certifikata ISO 9001

Certifikata API Q1

Certifikata ABS

AP-5L Certifikatë

API-5CT Certifikatë


