


Fllanxha e mbivendosjes së saldimit
Gama e madhësisë: NPS 1/2" deri në NPS 60"
Klasa e presionit: Klasa ASME 150 deri në klasën 2500, Fllanxha të vlerësuara API
Standardet: ASME B16.5, ASME B16.47, API 6A, API 17D
Materiali bazë: Klasat ASTM A105, A350 LF2, A694, A182
Materiali i mbivendosjes: Alloy 625 / Inconel 625, Alloy 825, 316L, Duplex, Super Duplex
Zona e mbivendosjes: Bore, Fytyrë e ngritur, Rrallë RTJ, Tranzicioni i Qafës
Inspektimi: PMI, PT, Testi i fortësisë, Inspektimi dimensional
A fllanxha e mbivendosjes së saldimitështë një fllanxhë e farkëtuar me një shtresë aliazhi{0}}rezistente ndaj korrozionit të depozituar në sipërfaqen e kontaktit të lëngut- me saldim. Fllanxha e bazës mbart ngarkesën e presionit dhe forcën e bulonave, ndërsa shtresa e mbivendosjes CRA mbron shpimin, fytyrën mbyllëse, brazdë RTJ, tranzicionin e qafës ose zona të tjera të lagura nga mediat gërryese.
Kjo strukturë përdoret kur një fllanxha standard prej çeliku me karbon ose çeliku me aliazh të ulët ka forcë të mjaftueshme mekanike, por ana e procesit kërkon rezistencë më të fortë ndaj korrozionit. Kushtet tipike të shërbimit përfshijnë gazin e thartë, CO₂-që përmban gaz, injektimin e ujit të detit, ujin e prodhuar, lëngjet që përmbajnë klor-, mjetet e rafinerisë, linjat e proceseve petrokimike dhe lidhjet e tubacioneve në det të hapur.
Krahasuar me një fllanxhë të ngurtë të aliazhit, mbivendosja e saldimit lejon që projekti të përdorë aliazh-rezistent ndaj korrozionit vetëm në sipërfaqen e kërkuar të kontaktit. Kjo ndihmon në kontrollin e kostos së materialit duke e mbajtur trupin e fllanxhës mjaft të fortë për klasën e kërkuar të presionit. Furnizimet Octal Steelbashkoj mbivendosjen e fllanxhave të falsifikuaranë llojet e bazuara në qafë saldimi, blind, RTJ, rrëshqitje-dhe vizatime me porosi-, duke përfshirëAloy 625 / Inconel 625 Weld Overlay Flange, Aloy 825, 316L, 904L, opsione të mbivendosjes prej çeliku inoks dyfish dhe super të dyfishtë.
Specifikimet e fllanxhës së mbivendosjes së saldimit
| Artikulli | Fusha e Furnizimit / Kontrolli i Projektit |
|---|---|
| Emri i produktit | Fllanxha e mbivendosjes së saldimit,Fllanxha e mbivendosjes së saldimit Inconel 625, Fllanxha e veshjes së saldimit CRA, mbivendosje e saldimit me veshje me fllanxha, fllanxha e falsifikuar e veshur |
| Llojet e fllanxhave | Fllanxha me qafë saldimi, fllanxha qorre, fllanxha RTJ, rrëshqitje-në fllanxha, fllanxha e farkëtuar me porosi |
| Standardet e Dimensionit | ASME B16.5, ASME B16.47, API 6A, API 17D, MSS ose vizatim i projektit |
| Gama e madhësisë | NPS 1/2 deri në NPS 60; pjesët e falsifikuara më të mëdha ose të veçanta mund të rishikohen me vizatim |
| Klasa e presionit | Klasa ASME 150 deri në klasën 2500; Vlerësimet e presionit të API-së sipas kërkesave të projektit |
| Materialet bazë | ASTM A105, A350 LF2, A694 F52 / F60 / F65 / F70, A182 F22 / F304 / F316 / F51 / F55 ose materiale të falsifikuara të specifikuara |
| Lidhjet e mbivendosjes | Aliazh 625, aliazh 825, 316L, 904L, çelik inox dyfish, çelik inox super dupleks ose CRA e specifikuar |
| Zonat e mbivendosjes | Hapja, fytyra e ngritur, brazda RTJ, tranzicioni i qafës, faqja e brendshme e fllanxhës së verbër dhe sipërfaqe të tjera të lagura |
| Kërkesa e përfunduar e mbivendosjes | Trashësia minimale e mbivendosjes së përfunduar pas përpunimit përfundimtar, e përcaktuar nga specifikimi i projektit |
| Procesi i saldimit | GTAW, GTAW me tel-të nxehtë, GMAW ose proces tjetër të kualifikuar të mbivendosjes së saldimit |
| Baza e Kualifikimit | WPS, PQR dhe WPQ sipas ASME Seksionit IX ose kërkesës së projektit |
| Fushëveprimi i Inspektimit | Inspektimi vizual, PT, PMI, fortësia, ferriti kur kërkohet, inspektimi i dimensioneve dhe kontrolli i përfundimit të sipërfaqes |
| Dokumentet | MTC, WPS/PQR, kualifikimi i saldatorit, raporti i inspektimit të mbivendosjes, raporti PMI, raporti PT, raporti i fortësisë, raporti dimensional, lista e paketimit |

Materialet bazë dhe lidhjet e mbivendosjes CRA
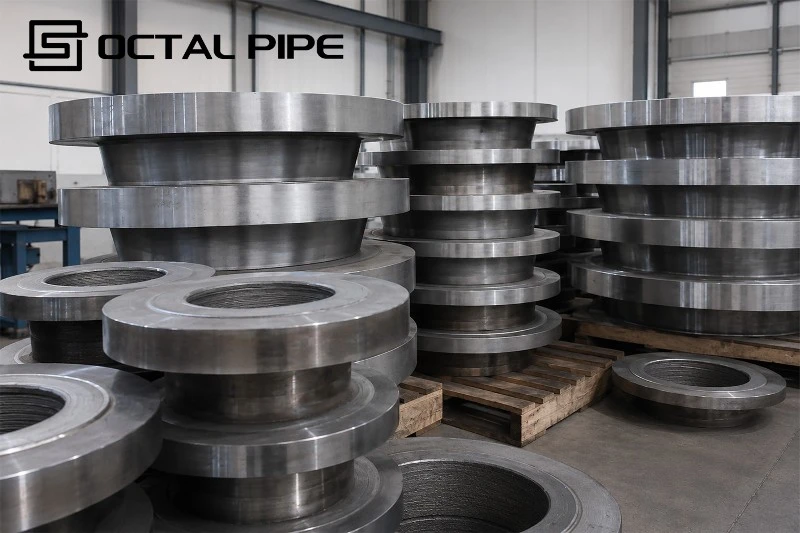
Një fllanxhë mbivendosjeje saldimi është ndërtuar nga dy sisteme materiale. Formëzimi i bazës siguron forcën mekanike, vlerësimin e presionit, gjeometrinë e fllanxhave dhe stabilitetin e bulonave. Materiali i mbivendosjes siguron rezistencë ndaj korrozionit në anën e lagur.
Materialet bazë të zakonshme përfshijnë ASTM A105 për fllanxha standarde të farkëtuara prej çeliku të karbonit, A350 LF2 për shërbimin me temperaturë të ulët, A694 F52 / F60 / F65 / F70 për sistemet e transmetimit me presion të lartë{{9} dhe klasat A182 për kërkesat e çelikut të aliazhuar, çeliku inoks, dupleksit të dyfishtë.
Lidhja e mbivendosjes CRA duhet të zgjidhet sipas mediumit aktual të procesit. Vetëm çmimi nuk është një bazë e sigurt e përzgjedhjes. H2S, CO2, përqendrimi i klorurit, temperatura e funksionimit, presioni, përmbajtja e ujit, pH, hyrja e oksigjenit dhe materiali i lidhur i tubacioneve mund të ndikojnë në zgjedhjen përfundimtare të materialit.
| Aliazh mbivendosje | Përdorimi tipik i projektit |
|---|---|
| Aliazh 625 | Gazi i thartë, injektimi i ujit të detit, uji i prodhuar, shërbimi i naftës dhe gazit që përmban klor-, sistemet në det të hapur |
| Aliazh 825 | Shërbimi i acidit të përzier, mjediset e acidit reduktues, shërbimi i lidhur me acidin sulfurik dhe linja të caktuara petrokimike |
| Çelik inox 316L | Shërbim i moderuar i korrozionit ku është e pranueshme shtresa standarde e pandryshkshme austenitike |
| 904L | Mjedise që përmbajnë acid dhe klorur-që kërkojnë rezistencë më të lartë ndaj korrozionit se 316L |
| Çeliku i pandryshkshëm i dyfishtë | Fortësi më e lartë dhe rezistencë ndaj klorurit krahasuar me çelik inox austenit të zakonshëm |
| Çeliku inox Super Duplex | Shërbim korrozioni me klorur të rëndë, ujë deti, në det të hapur dhe{0}}rezistencë të lartë |
| Projekti-CRA e specifikuar | Përdoret kur raporti i përzgjedhjes së materialit përcakton një aliazh specifik për mjedisin operativ |
Përmbulesë saldimi me fllanxhaProjektet, aliazhi i mbivendosjes duhet gjithashtu të përputhet me komponentin e lidhur. Nëse fllanxha është e lidhur me tub të veshur, CRA-tub me rreshtim, tub mbivendosjeje, valvulë rezistente ndaj korrozionit-, bobina ose kolektor, kufiri i mbivendosjes duhet të rishikohet në mënyrë që çeliku i pambrojtur i karbonit të mos ekspozohet ndaj rrugës së rrjedhës.

Ku aplikohet shtresa e mbivendosjes së saldimit
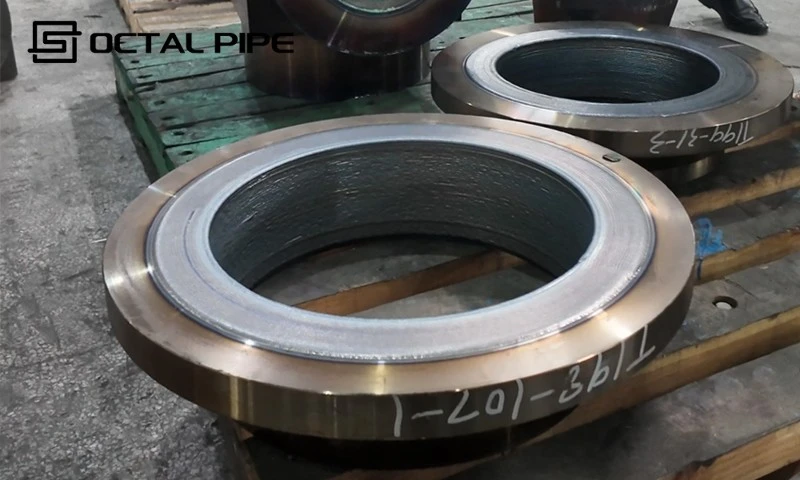
Zona e mbivendosjes nuk është një detaj i vogël. Ai vendos koston, lejimin e përpunimit, shtrirjen e inspektimit dhe nëse fllanxha mund të mbrojë në të vërtetë sipërfaqen e lagur. Një shënim blerjeje që thotë "kërkohet mbivendosje CRA" zakonisht nuk mjafton. Vizatimi duhet të tregojë saktësisht se ku kërkohet shtresa e mbivendosjes së saldimit.
| Zona e mbivendosjes | Pse ka rëndësi |
|---|---|
| Mbivendosja e bores | Mbron rrugën e rrjedhës së brendshme nga kontakti i drejtpërdrejtë me lëngun gërryes. |
| Mbivendosja e fytyrës së ngritur | Mbron sipërfaqen e kontaktit të guarnicionit dhe mbështet besueshmërinë e vulosjes. |
| Mbivendosja e RTJ Groove | Kritike për mbylljen e nyjeve të tipit unazë-; gjeometria e brazdës dhe përfundimi i sipërfaqes duhet të kontrollohen pas mbivendosjes dhe përpunimit. |
| Mbivendosja e tranzicionit të qafës | Zvogëlon rrezikun e korrozionit pranë kalimit midis shpimit të fllanxhës dhe zonës së saldimit të tubit. |
| Fllanxha e verbër Fytyra e brendshme | Përdoret kur pjesa e verbër është e ekspozuar ndaj lëngut gërryes të bllokuar ose të ndenjur. |
| Sipërfaqe e lagur me porosi | Zbatohet sipas vizatimeve të ndërfaqes së valvulës, bobinës, kolektorit, pusit ose nënujore. |
Fllanxhat e mbivendosjes së saldimit RTJ kërkojnë vëmendje shtesë. Brazda e unazës është një sipërfaqe mbyllëse, jo vetëm një profil i përpunuar. Pas mbivendosjes dhe përpunimit përfundimtar, brazda duhet të kontrollohet për dimensionin, gjendjen e sipërfaqes, rezultatin PT dhe trashësinë e mbetur të mbivendosjes.
Për fllanxhat e ngritura të fytyrës, zona e kontaktit të guarnicionit duhet të kontrollohet pas përballjes përfundimtare. Një shtresë vizualisht e lëmuar CRA nuk është e mjaftueshme nëse rrafshësia, përfundimi ose trashësia e fytyrës së mbylljes pas përpunimit nuk plotëson kërkesat e vizatimit.
Procesi i prodhimit të fllanxhave të falsifikuara me ngjitje
Prodhimi ibashkoj mbivendosjen e fllanxhave të falsifikuaraështë i ndryshëm nga përpunimi i zakonshëm me fllanxha. Procesi duhet të marrë parasysh hollimin e saldimit, lejimin e përpunimit, kiminë përfundimtare dhe gjeometrinë e sipërfaqes së vulosjes në të njëjtën kohë.
Një rrugë praktike prodhimi zakonisht përfshin hapat e mëposhtëm:
1. Rishikimi i falsifikimit të bazës
Materiali i trupit të fllanxhës, numri i nxehtësisë, standardi i falsifikimit, klasa e presionit, lloji i fytyrës dhe MTC kontrollohen përpara se të fillojë puna e mbivendosjes. Ky hap konfirmon që vetë fllanxha bazë përputhet me urdhrin e blerjes dhe vizatimin e projektit.
2. Konfirmimi i lejes për mbivendosje-dhe përpunimi
Hapja, fytyra e ngritur, brazda RTJ, fytyra e brendshme e verbër, tranzicioni i qafës ose zona të tjera të lagura shqyrtohen në vizatim. Duhet të planifikohet një sasi e mjaftueshme e përpunimit në mënyrë që sipërfaqja përfundimtare e përpunuar të mbajë ende shtresën e kërkuar CRA.
3. WPS / PQR dhe përgatitja e metalit mbushës
Procedura e mbivendosjes së saldimit, metali mbushës, procesi i saldimit, diapazoni i futjes së nxehtësisë, sekuenca e shtresave dhe kualifikimi i saldatorit duhet të përgatiten përpara prodhimit. Kjo është veçanërisht e rëndësishme për punën me mbivendosje të Alloy 625, Alloy 825, duplex dhe super duplex.
4. Depozitimi i mbivendosjes së saldimit CRA
Shtresa CRA depozitohet nga saldatorë të kualifikuar ose operatorë saldimi. Mbivendosja me shumë{1}}shtresa përdoret shpesh sepse shtresa e parë mund të hollohet nga metali bazë. Pranimi përfundimtar duhet të bazohet në sipërfaqen e përfunduar pas përpunimit.
5. Pastrim i ndërmjetëm dhe kontroll vizual
Pastrimi ndërmjet kalimeve ndihmon në shmangien e skorjeve, ndotjes, mungesës së shkrirjes dhe defekteve sipërfaqësore. Ky hap nuk është punë dekorative; shpesh vendos nëse inspektimi i mëvonshëm PT do të kalojë pastër.
6. Rishikimi i PWHT kur kërkohet
Disa materiale bazë ose specifikime të projektit mund të kërkojnë trajtim termik pas{0}}saldimit. PWHT duhet të rishikohet përpara prodhimit sepse mund të ndikojë në ngurtësinë, kontrollin e dimensioneve dhe planin përfundimtar të inspektimit.
7. Përpunimi i përafërt dhe përpunimi përfundimtar
Pas saldimit me mbivendosje, fllanxha përpunohet deri në vrimën përfundimtare, fytyrën, brazdë RTJ, vrimën e bulonave dhe dimensionet e vulosjes. Kjo është ajo ku prodhimi i pakujdesshëm mund të heqë shumë materiale CRA. Trashësia minimale e mbivendosjes së përfunduar duhet të ruhet ende pas kësaj faze.
8. Inspektimi përfundimtar dhe shqyrtimi i dokumenteve
PT, PMI, fortësia, ferriti, inspektimi i dimensioneve dhe kontrollet e përfundimit të sipërfaqes kryhen sipas kërkesës së projektit. Raportet duhet të përputhen me shënimin e fllanxhave, numrin e nxehtësisë dhe listën e paketimit përpara dërgesës.
Për një shpjegim më të gjerë teknik të procesit të mbivendosjes së saldimit nëpër produktet e tubave, fllanxhave dhe pllakave, shihni faqen tonëudhëzues i mbivendosjes së saldimit.
Kontrolli i cilësisë dhe gjurmueshmëria e fllanxhave të mbivendosjes së saldimit
Për fllanxhat e mbivendosjes së saldimit, inspektimi duhet të provojë dy gjëra: fllanxha e bazës plotëson kërkesat mekanike dhe dimensionale dhe mbivendosja CRA plotëson kërkesat e shërbimit të korrozionit-. Nëse secila palë është e dobët, fllanxha mund të dështojë në pranimin e projektit.
| Pika e inspektimit | Çfarë duhet të verifikohet |
|---|---|
| Gjurmueshmëria e materialit bazë | Numri i nxehtësisë, klasa e falsifikimit, shënimi i fllanxhave, MTC dhe detajet e porosisë së blerjes duhet të përputhen përpara mbivendosjes dhe dërgesës. |
| WPS / PQR / WPQ | Procedura e saldimit, metali mbushës, sekuenca e shtresave dhe kualifikimi i saldatorit duhet të miratohen për të specifikuarmbivendosje saldimipuna. |
| Mbulimi i mbivendosjes | Hapja, fytyra e ngritur, brazda RTJ, tranzicioni i qafës ose zona të tjera të lagura duhet të mbivendosen plotësisht sipas vizatimit. |
| Trashësia e përfunduar e mbivendosjes | Minimumitrashësia e mbivendosjes së përfunduar CRA pas përpunimitduhet verifikuar. Një kërkesë e zakonshme e projektit ështëmin. 3.0 mm, por pranimi përfundimtar pason vizatimin ose specifikimin. |
| PMI / Verifikimi kimik | PMI duhet të kryhet nësipërfaqja e mbivendosjes së përpunuar përfundimtare. Për mbivendosjen Inconel 625 / Alloy 625, kimia zakonisht kontrollohet kundrejt Ni+Co Më e madhe se ose e barabartë me 58%, Cr 20,0–23,0%, Mo 8,0–10,0%, Nb+Ta 3,15–4,15%, ose kërkesat e projektit. |
| Inspektimi PT | Fytyra e vulosjes, brazda RTJ dhe sipërfaqja e mbivendosjes duhet të jenë pa çarje të hapura, indikacione lineare dhe defekte të papranueshme sipërfaqësore pas përpunimit. |
| Testi i fortësisë | Fortësia duhet të kontrollohet kur kërkohet shërbimi i thartë ose rishikimi i NACE / ISO 15156, veçanërisht rreth materialit bazë, HAZ ose zonave të caktuara të provës. |
| Testi i Ferritit | Kërkohet kur mbivendosja inox, dupleks ose super dupleks ka nevojë për kontroll ferrit sipas specifikimeve të projektit. |
| Inspektimi dimensional | OD e fllanxhave, shpimi, trashësia, vrimat e bulonave, faqja e ngritur, brazda RTJ dhe gjeometria e faqes duhet të përputhen me standardin ASME/API ose me vizatimin e miratuar. |
| Përfundimi i sipërfaqes | Sipërfaqja e kontaktit të guarnicionit dhe përfundimi i brazdës RTJ duhet të plotësojnë kërkesat e përballimit dhe mbylljes pas përpunimit përfundimtar. |
| Paketa e Dokumentit | MTC, raporti i mbivendosjes, raporti PMI, raporti PT, raporti i fortësisë, regjistrimi dimensional dhe lista e paketimit duhet të përputhen me shenjën e dorëzuar në fllanxha. |
PMI pas përpunimitështë veçanërisht e rëndësishme. Nëse PMI kryhet vetëm përpara përpunimit përfundimtar, mund të mos përfaqësojë plotësisht sipërfaqen që do të kontaktojë me mjedisin e procesit. Për shërbimin me përmbajtje të thartë ose klorur-, sipërfaqja përfundimtare e CRA e përpunuar është zona që ka më shumë rëndësi.
Për dërgesat e eksportit, përputhja e dokumenteve është pjesë e kontrollit të cilësisë. Numri i nxehtësisë, certifikata e materialit bazë, aliazhi i mbivendosjes, raporti PMI, raporti PT, lista e paketimit dhe shënimi i fllanxhave duhet të lidhen qartë. Kjo zvogëlon rrezikun e marrjes së vonesës së inspektimit të shkaktuar nga të dhënat e munguara ose të paqëndrueshme.
Aplikimet e fllanxhës së mbivendosjes së saldimit
Fllanxhat e mbivendosjes së saldimit përdoren aty ku trupi i fllanxhës ka nevojë për forcë standarde të presionit, por sipërfaqja e kontaktit të lëngut duhet t'i rezistojë korrozionit nga gazi i thartë, kloruri-që përmban ujin, ujin e detit, materialet acidike ose lëngjet e procesit agresiv. Ndryshe nga një normalesaldimi në fllanxhëe zgjedhur kryesisht për lidhjen e tubave dhe klasën e presionit, një fllanxhë mbivendosjeje saldimi duhet të kontrollojë gjithashtu sipërfaqen CRA të ekspozuar ndaj mediumit.
- Sistemet e prodhimit dhe grumbullimit të gazit të thartë
Në shërbimin që përmban H₂S-, trupi i fllanxhës mund të kërkojë çelik me karbon ose forcë çeliku me aliazh të ulët, ndërsa sipërfaqja e lagur ka nevojë për mbrojtje CRA. Mbivendosja e aliazhit 625 rishikohet zakonisht për këtë lloj shërbimi. Kontrolli i fortësisë, gjendja HAZ dhe kërkesat e NACE MR0175 / ISO 15156 duhet të kontrollohen përpara prodhimit.
- Injektimi i ujit të detit dhe linjat e prodhuara të ujit
Uji i detit dhe uji i prodhuar mund të përmbajnë kloride, gazra të tretur, rërë, peshore dhe nxitës të tjerë korrozioni. Mbivendosja e shpimit, sipërfaqja e ngritur e fytyrës dhe mbivendosja e tranzicionit të qafës ndihmojnë në reduktimin e rrezikut të ekspozimit të çelikut të karbonit në zonën e kontaktit të lëngut-.
- Ndërfaqet detare dhe nënujore
Projektet në det të hapur shpesh kërkojnë inspektim dhe dokumentacion më të rreptë. Brazdat RTJ, faqet e guarnicioneve, lidhjet e kolektorit, ndërfaqet e valvulave dhe lidhjet kompakte të bobinës mund të kenë nevojë për PMI, PT, testim të fortësisë, testim ferrit, inspektim dimensionale dhe-pika të dëshmitarëve të palës së tretë.
- Linjat e rafinerisë dhe procesit petrokimik
Mjetet e procesit acid, lëngjet që përmbajnë-klorur, rrjedhat me temperaturë të lartë{{1} dhe mjediset e përziera korrozioni mund të kërkojnë mbrojtje CRA në sipërfaqen e lagur me fllanxha. Mbivendosja e saldimit lejon që projekti të përdorë një trup- standard të fllanxhës mbajtëse me presion ndërsa përmirëson rezistencën ndaj korrozionit ku mediumi në fakt kontakton komponentin.
- Lidhje tubash të veshur, CRA-të rreshtuara dhe lidhje me kolektor
Fllanxhat e mbivendosjes së saldimit përdoren shpesh me tuba të veshur, tub me rreshtim CRA-, tub mbivendosjeje saldimi, valvola, bobina dhe kolektorë. Zona e mbivendosjes duhet të përafrohet me komponentin e lidhur në mënyrë që shtegu rezistent ndaj korrozionit të mbetet i vazhdueshëm.
Pse të zgjidhni çelikun oktal për fllanxhat e mbivendosjes së saldimit
Çeliku oktalmbështet këtë proces nga rishikimi i materialit deri në lëshimin e dërgesës. Ne ndihmojmë në rreshtimin e shkallës së fllanxhave bazë, lidhjes së mbivendosjes, trashësisë së përfunduar të mbivendosjes, llojit të fytyrës, kërkesës për brazdë RTJ dhe shtrirjes së inspektimit përpara fillimit të prodhimit, kështu që fllanxha e dorëzuar është më e lehtë për t'u verifikuar në marrjen e inspektimit.
Avantazhi ynë nuk është vetëm diapazoni i furnizimit, porkoordinimi i projektit: burimi i fllanxhave të falsifikuara, kontrolli i mbivendosjes CRA, përpunimi përfundimtar, PMI / PT / inspektimi i fortësisë,{0}}mbështetja e inspektimit të palëve të treta dhe përgatitja e dokumentit të eksportit mund të menaxhohen në një zinxhir furnizimi. Kjo zvogëlon rrezikun e materialeve të papërputhshme, shtrirjes së paqartë të mbivendosjes, raporteve të munguara ose vulosjes së-dëmtimit të fytyrës përpara dërgesës.
Për porositë e eksportit, Octal Steel i kushton vëmendje gjithashtu mbrojtjes së paketimit për sipërfaqet e përpunuara, brazda RTJ, faqet e ngritura, vrimat e bulonave dhe shenjat e fllanxhave, duke ndihmuar që fllanxha të arrijë me gjendjen e produktit dhe paketën e dokumentit të gatshëm për shqyrtimin e projektit.
FAQ

01. Çfarë duhet të specifikohet gjatë porositjes së fllanxhave të mbivendosjes së saldimit?
02. Cilat zona të një fllanxha të mbivendosjes së saldimit kanë nevojë për mbivendosje CRA?
03. Pse përdoret Inconel 625 për fllanxhat e mbivendosjes së saldimit?
04. Cila është trashësia tipike e mbivendosjes së përfunduar për fllanxhat e mbivendosjes së saldimit?
Certifikatat

Certifikata CE

Certifikata ISO 9001

Certifikata API Q1

Certifikata ABS

Certifikata AP-5L

Certifikata API-5CT
Hot Tags: fllanxhat e veshjes së saldimit, fllanxha e veshjes së saldimit, fllanxha e mbivendosjes së saldimit Inconel 625, fllanxhat e falsifikuara me mbivendosje me saldim, mbivendosja e saldimit me veshje me fllanxha, fllanxha e mbivendosjes së saldimit CRA
i mëparshëm
Asnjë informacionJu gjithashtu mund të pëlqeni


Dërgo Kërkesë