


Tub SSAW
Klasa e çelikut: API 5L Klasa B, X42, X46, X52, X56, X60, X65, X70, X80, X90, X100
Nivelet e specifikimeve të produktit: PSL1, PSL2
Gama e trashësisë: 6 mm deri në 25.4 mm (e disponueshme e personalizuar)
Lloji i skajeve: skajet e pjerrëta, skajet e thjeshta
Gama e gjatësisë: 8,0 m deri në 18,5 m (26' deri në 62') ose e personalizuar
Tapa mbrojtëse: Në dispozicion në plastikë ose hekur
Pamja sipërfaqësore: Natyrale, e llakuar, lyerje e zezë, 3PE, FBE, etj.
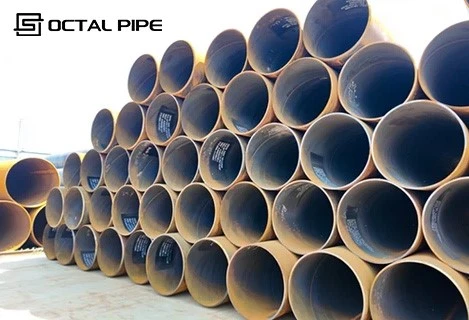
tub SSAWështë një tub me diametër të madh- i formuar nga bobina çeliku dhe i salduar me një shtresë spirale (spiralike) duke përdorur saldim me hark të zhytur.SSAW do të thotë ngjitur me hark të zhytur në spirale, dhe termi "Kuptimi i tubit SSAW" në prokurim zakonisht i referohet kësaj rruge prodhimi SAW spirale dhe përshtatshmërisë së saj për-transmetim në distanca të gjata dhe projekte të mëdha-OD.
Tubat tanë SSAW disponohen në diametra të mëdhenj (φ508 mm deri në φ1626 mm) dhe trashësi të ndryshme muri, duke siguruar besueshmëri në transmetimin e lëngjeve në distanca të gjata-. Të prodhuara në përputhje me standardet API 5L, ISO dhe ASTM, këta tuba janë ndërtuar për t'i bërë ballë presionit ekstrem dhe mjediseve të vështira.
Me një angazhim për prodhimin e saktë, Octal Pipe ofron zgjidhje me kosto-efektive pa kompromentuar cilësinë, duke na bërë një partner të besuar për nevojat tuaja të tubacionit.
Pasqyrë e produktit
Tub çeliku i salduar SSAW, i njohur gjithashtu si tub i salduar me hark spirale, prodhohet duke përdorur-mbështjellje çeliku të cilësisë së lartë si lëndë të parë. Pllaka e çelikut formohet në mënyrë spirale dhe saldohet duke përdorur një teknikë automatike të saldimit me hark me dy-tela. Kjo metodë unike e saldimit eliminon sforcimet në tërheqje gjatë procesit të saldimit, duke siguruar saldime- me cilësi të lartë me performancë të qëndrueshme. Tubat SSAW përdoren gjerësisht në projekte të ndryshme tubacionesh, të tilla si transporti i naftës dhe gazit dhe infrastrukturës së ndërtimit.


Procesi i prodhimit të tubit sSAW
Saldim SSAW (Saldim me hark të dyfishtë-me hark nën ujë)
Saldim me sharrëzakonisht përdorsaldim me hark të zhytur (SAW)për të krijuar një shtresë spirale me depërtim të qëndrueshëm dhe cilësi të përsëritshme të bashkimit, dhe shumë linja aplikojnë saldim të dyanshëm (ID/OD) sipas specifikimit të projektit.
Procesi i prodhimit të tubave të çelikut SSAW ndjek teknika të avancuara për prodhim-me cilësi të lartë dhe efikase. Hapat kryesorë përfshijnë:
- Inspektimi i lëndës së parë: Bobinat e çelikut të cilësisë së lartë-, të tilla si klasat Q235, Q345 dhe API 5L, inspektohen për përputhje me standardet ndërkombëtare (API, ISO, ASTM, etj.).
- Formimi: Bobinat e çelikut formohen në të ftohtë- në forma spirale për të siguruar integritet strukturor optimal.
- Saldimi: Saldimi automatik me dy-tela me hark në ujë siguron depërtim të shkëlqyeshëm të saldimit dhe forcë bashkimi.
- Trajtimi me nxehtësi: Tubat i nënshtrohen proceseve të trajtimit termik (pjekje ose normalizim) për të lehtësuar streset dhe për të përmirësuar vetitë mekanike.
- Testimi & Inspektimi: Përfshin kontrolle dimensionale, inspektim vizual, testim tejzanor (UT) dhe testim hidrostatik për të siguruar cilësinë dhe performancën e produktit.
- Trajtimi sipërfaqësor: Veshjet kundër korrozionit si 3PE dhe FBE aplikohen për të rritur qëndrueshmërinë e tubave në mjedise të vështira.

Specifikimet & Detajet Teknike
- Diametri i jashtëm (OD): φ508–φ1626 mm (20"–64")
- Trashësia e murit (WT): 6,4–25,4 mm
- Gjatësia: 8.0–18.5 m(26'–62'); prerje e personalizuar-në-gjatësinë e disponueshme
- Klasat e materialit:
- API 5L:notëA–X90(PSL1 / PSL2)
- GB/T 9711: L190–L625 (e.g., L245, L290, L320, L360, L415, L450, L485)
- Notat e tjera sipas kërkesës për specifikimin e projektit
- Standardet e mbështetura: API 5L, ISO 3183, GB/T 9711, ASTM, EN, BS, DIN, CSA, DNV (standardi i tubacionit në det të hapur)
- Prodhimi:Saldim me hark të zhytur në spirale (SSAW), SAW me dy anë (ID/OD), mbështjellje- me frezim të skajeve, gjurmim të automatizuar të tegelave, në-linjë NDT, test hidrostatik, pjerrësi dhe integrim i linjës së veshjes
- Mbarimi i fundit / Veshjet:Funde të thjeshta ose të pjerrëta sipas standardit; e jashtme3LPE/FBE/epoksi(veshjet e brendshme opsionale sipas projektit); shënimi dhe paketimi i eksportit
- Inspektimi dhe dokumentet:100% hidrotest; UT/RT për standard ose ITP; MTPTEN 10204 3.1/3.2dhe të dhënat e plota NDT në dispozicion


Tubat LSAW vs HSAW (SSAW): Dallimet kryesore
| Artikulli | LSAW | HSAW (SSAW) |
|---|---|---|
| Tegel saldimi | Gjatësore (drejt) | Spiral / spirale |
| Të dhëna tipike | Pjatë | Spirale |
| Përshtatja më e mirë | Presioni më i lartë i kërkesës | OD të mëdha, gjatësi të gjata,{0}}linja transmetimi me kosto efikase |
| Emërtimi | SAW gjatësore | SAW spirale=SSAW në përdorim të zakonshëm |
Si e trajton presionin një tub SSAW?
Kapaciteti i presionit ështëbazuar në dizajn--kjo varet ngaOD, trashësia e murit, klasa e çelikut (SMYS/stresi i lejueshëm), faktori i projektimit, lejimi i korrozionit dhe temperatura e funksionimitsipas kodit/specifikimit të aplikueshëm. Për tubacionin e linjës SSAW/HSAW, integriteti i presionit sigurohet duke kontrolluartegel spirale: blerësit zakonisht specifikojnëtegeli i saldimit NDT me gjatësi të plotë-(UT/RT sipas ITP të projektit)dhe kërkojnë testim hidrostatik kur është e aplikueshme, kështu që pranimi bazohet në integritetin e dokumentuar të tegelit dhe provat e provës. Një rregull praktik në prokurim është: nëse shërbimi është me rrezik- (presion më i lartë, shërbim i thartë ose kërkesa më të rrepta të pronarit), shtrëngoni porosinë nëPërzgjedhja e shkallës/WT dhe shtrirja e NDT e shtresësnë vend që të mbështeten në pretendimet e përgjithshme të "performancës së presionit".
Kontrolli i cilësisë së saldimit dhe tegelit SSAW (Çfarë auditojnë blerësit)
Në projektet SSAW/HSAW, "kalimi/dështimi" rrallëherë ka të bëjë me pretendimet e përgjithshme të fuqisë-që vjen nëDisiplina e pranimit të tegelit. Blerësit zakonisht mbyllen në tre artikuj thelbësorë, dhe pikërisht këtu Octal Pipe vendos kontrollin dhe provat.
- Konsistenca e tegelit (duke formuar → stabilitet saldimi):Cilësia e tegelit spirale fillon përpara saldimit. Nëse formimi i spirales nuk është i qëndrueshëm, ju e shihni më vonë siendja e tegelit, zhvendosja e ovalit dhe profili i pabarabartë i rruazës, e cila më pas shkakton diskutime shtesë për NDT dhe riparime. Octal Pipe kontrollon grupin e formimit-dhe ruan parametrat e saldimit brenda një dritareje të përcaktuar në mënyrë që tegeli të qëndrojë i qëndrueshëm nga tubi i parë tek i fundit në pjesë.
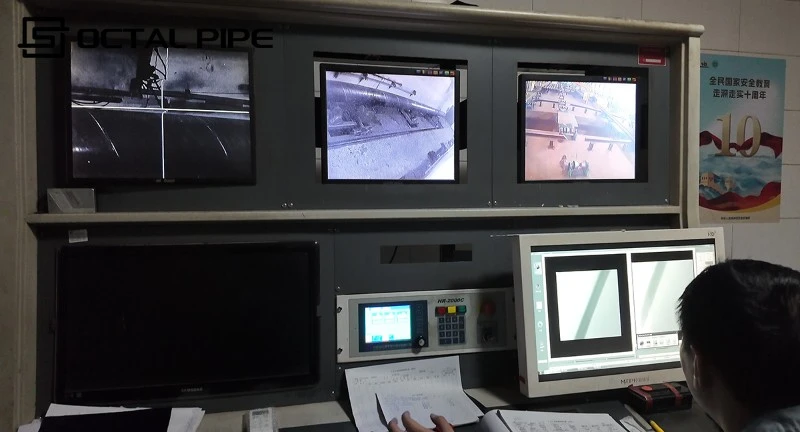
- Shtrirja e NDT që është provë e auditimit (jo "ne bëmë testim"):Ajo që blerësit kërkojnë në të vërtetë është:A kontrollohet tegeli spirale me gjatësi të plotë? Cila metodë dhe çfarë baze pranimi?Tubi oktal rreshtohetMbulimi UT/RTdhe rregulli i disponimit (pranoni/ri-testoni/refuzoni) për standardin qeverisës dhe ITP-në e projektit, dhe ofron dëshminë e inspektimit si pjesë e paketës së lëshimit-kjo është ajo që parandalon pikat e mbajtjes së sajtit dhe ri-qarqet e inspektimit.
- Gjurmueshmëria e dokumentit që i mbijeton realitetit të sitit:Shumë refuzime ndodhin pas dorëzimit kur tubat tashmë janë vendosur në skenë dhe klienti nuk mund të pajtohetngrohje/spirale → shënimi i tubit → raporte NDT/hidro → MTC. Octal Pipe jep një paketë të gjurmueshme (EN10204 3.1; 3.2 sipas kërkesës) me hartën e pjesëve, kështu që QA mund të lëshojë material pa ndjekur lidhjet që mungojnë.

LSAW vs HSAW (SSAW): Cili i përshtatet projektit tuaj?
Kur blerësit pyesinndryshimi midis tubave LSAW dhe HSAW, pyetja e vërtetë nuk është vetëm "pllakë kundër mbështjelljes" - është se cili lloj tegeli redukton miratimet, rrezikun në terren dhe ekspozimin e orarit sipas specifikimeve të projektit.
Dallimet kryesore që ndikojnë në miratimin dhe ekzekutimin e faqes
| Pika e Vendimit | LSAW (SAW gjatësore) | HSAW / SSAW (Helical SAW) | Çfarë ndryshon kjo në projektet reale |
|---|---|---|---|
| Gjeometria e tegelit | Njështresë e drejtë gjatësore | Njëtegel spirale e vazhdueshme(spiral) | Tegeli spirale rrit gjatësinë totale të tegelit për tub, kështu që klientët shpesh fokusohen nëMbulimi me NDT të tegelit dhe qëndrueshmëria e tegelit. |
| Rruga e formimit | Formimi i pllakave (p.sh., JCOE / lakimi i shtypit) | Formimi i spirales | Mbështetëse formimi me bazë spiraleprodhim i gjatë i vazhdueshëm, duke përmirësuar shpesh efikasitetin e shpërndarjes për paketat e mëdha OD. |
| Dritarja tipike OD/WT | Përdoret zakonisht aty ku specifikimet janë të ngushta në WT dhe kritikë | Përdoret shpesh përtransmetim i madh ODdhe furnizim të gjatë- | Për të njëjtën OD, zgjedhja shpesh drejtohet ngahistoria e pranimit të specifikavedhe preferencat e pronarit. |
| Fokusi i diskutimit të NDT | Blerësit shpesh kërkojnëplotë-UT UT + saldim UT/RTbazuar në spec/ITP | Blerësit shpesh theksojnëShtrirja e shtresës spirale UT/RT, rregullat e kalibrimit dhe vendosjes | Dallimi nuk është "më shumë testim", porku ndodh argumenti i inspektimit(trupi kundrejt tegelit spirale). |
| Sjellje dimensionale dhe të përshtatshme- | Kontroll i fortë në rrumbullakësi për paketa të caktuara; varet nga rruga e formimit | Konsistencë e mirë në ekzekutimet e vëllimit; kënd spirale/materie e qëndrueshmërisë formuese | Nëse pjesa e punës është e ndjeshme ndajovalitet/drejtësi, ju bllokoni tolerancat në PO pavarësisht nga itinerari. |
A është kosto-efektive tubi SSAW?
Për diametra të mëdhenj, SSAW shpesh është me kosto-efektive sepse mbështet formimin spirale me bazë spirale-prodhim i vazhdueshëm dhe prodhim i qëndrueshëm, e cila zakonisht përmirësonbilanci i kostos dhe kohës së drejtimitnë paketat e mëdha-OD. Vlera reale është zakonisht nëkosto totale e instaluar, jo një kursim % i pretenduar: kur dërgesat janëgrumbulluar sipas shortit/madhësive për t'u përshtatur me frontin e punës, kontraktorët zvogëlojnë kohën e renditjes, lëvizjet e vinçit dhe ndalesat e "përmasave që mungojnë".
Në shumicën e tenderëve, SSAW bëhet "kosto-efektive" kur ul fërkimin total të projektit-më pak ndërprerje logjistike, lëshim më të butë të cilësisë së cilësisë dhe më pak ripunim të faqes-në vend që të mbështetet vetëm në një çmim më të ulët për njësi.
Tub SSAW në mjedisin real{0}}botëror të vendit të punës
Tubi SSAW (HSAW) shpesh specifikohet kur ka të bëjë me sfidat e vendit të punëstrajtimi, integriteti i veshjes,-rritja e shpejtësisë dhe lirimi i dokumenteve, jo vetëm "forca e tubit". NgaTub oktalNga këndvështrimi i prokurimit, paketa e duhur SSAW është ajo qëi mbijeton kushteve të sitit me më pak pika mbajtëse dhe më pak ripunim, mbështetur nga prova të auditueshme të inspektimit.
- Qasje e kufizuar (rrugët malore / RRESHT i ngushtë / ngritje e kufizuar):
- Problemi i vendit të punës nuk është vetë saldimi-ështëkoha e shtrirjes: terreni i pabarabartë dhe lëvizjet e shkurtra të ngritjes përforcojnë çështje siovaliteti, zhvendosja e drejtësisë dhe gjendja fundore jokonsistente, e cila ngadalëson përshtatjen-dhe rrit korrigjimin e detyruar. Octal Pipe zakonisht i mbështet këto vende duke u kyçurkontrollet dimensionale (OD/ovaliteti/drejtësia) dhe përgatitja e fundit (PE/BE)përpara dhe transporti me identifikim të qartë të paketave, në mënyrë që ekuipazhet të mos humbin kohë duke renditur madhësitë në frontin e punës.
- Toka e lagësht (kalimet e lumenjve / ligatinat / ujërat nëntokësore të larta):
- Në trajtimin me baltë dhe ulje-në, dhimbja e zakonshme ështëdëmtimi i veshjes dhe ngarkesa e riparimit të pushimeve, të cilat mund të vonojnë mbushjen dhe të shkaktojnë inspektime të përsëritura. Octal Pipe mund të përafrojë porosinë me një paketë veshjeje praktike (kur specifikohet) dhe të sigurojë dokumentet mbështetëse të lëshimit-në mënyrë që ekipi i sajtit të mos mbetet i mbërthyer duke vërtetuar pranimin pasi tubi është vendosur tashmë.
- Përhapje-përfundimtare të larta (ndërtimi-në terren të hapur / logjistika e largët-):
- Produktiviteti shpesh humbet tekshpejtësia e lëshimit, jo me shpejtësinë e prodhimit{0}}projektet mbahen ngatufa të përziera, lidhje të munguara të gjurmueshmërisë ose paketa inspektimi që nuk lidhen qartë me shenjat e tubave. Kjo është ajo ku Octal Pipe fokusohet në disiplinën e dërgesës: ndarja e lotit, shënimi i qartë dhe një paketë dokumentesh që lidhngrohje/spirale → shënimi i tubit → dëshmia e inspektimit → MTC, duke reduktuar pikat e mbajtjes së QA gjatë instalimit.
- Dritare të shkurtra pune (korridoret urbane / ndërrimet e natës / leje{0}}punë e kufizuar):
- Kur ekuipazhet kanë vetëm disa orë, çdo mospërputhje bëhet e shtrenjtë:mospërputhja e pjerrësisë, ndryshimi i dimensioneve ose shtrirja e paqartë e inspektimitshndërrohet shpejt në bluarje/ripunim dhe dritare të humbura. Blerësit zakonisht specifikojnë nevoja më të forta për përshtatje (tolerancat, përfundimi i fundit, strategjia e gjatësisë) dhe Octal Pipe mund ta paketojë furnizimin në përputhje me të dhënat e inspektimit që ndihmojnë në lirimin e cilësisë së cilësisë së sajtit pa vonesa.

Avantazhet e tubave sSAW
| Avantazhi | Çfarë zgjidh në vend (dhimbje reale e punës) | Si e jep atë tub oktal (Kontrollet e auditueshme) | Prova që mund të kërkoni |
|---|---|---|---|
| Integriteti i shtresës që mund të lëshoni | Projektet vonohen kurtegel spiralebëhet një pikë mbajtjeje-ekstra NDT, pranim i paqartë, rishikim i përsëritur. | SAW të dyanshme-(ID/OD)në dispozicion kur specifikohet; parametrat e kontrolluar të saldimit dhe menaxhimi i profilit të tegelit për të mbajtur të qëndrueshme tegelin spirale-deri në-lot. | Tegel saldimiRaporti i UT/RT(për PO/ITP), kriteret e pranimit të tegelit, regjistrimi i riparimit/disponimit (nëse ka). |
| Efikasiteti i kostos në OD të mëdha | Për linjat me diametër të madh, blerësit kanë nevojëkosto-për-metërkontroll pa tregtuar besueshmërinë e orarit. | Formimi spirale me bazë spirale{0}}mbështet prodhimin e vazhdueshëm dhe prodhim të qëndrueshëm për paketat e mëdha OD; rrotullimi i serisë + planifikimi i dërgesës për të përputhur sekuencën e ndërtimit. | Plani rrotullues / orari i dërgesës së grupit; lista e paketimit sipas madhësisë/lotit; Lista e përputhjes së MTO. |
| Dritarja e madhe OD/WT + Furnizimi i gjatë- | Produktiviteti i kantierit vuan kur gjatësitë janë të paqëndrueshme ose kur OD/WT nuk përputhet me procedurat e saldimit dhe nuk përshtatet-pushtet. | Aftësi e gjerë OD/WT me opsione SRL/DRL dhe prerje-në-gjatësi; përfundimi i fundit (PE/BE) i përafruar me metodën e saldimit në terren dhe lidhja-në plan. | Regjistri i inspektimit dimensional (OD/WT/ovaliteti/drejtësia), lista e gjatësisë, konfirmimi i përfundimit-përgatitor. |
| Gatishmëria e veshjes dhe trajtimit | Në oborret e vërteta, tubat tërhiqen, ngrihen dhe vendosen në skenë;veshja e pushimeve dhe prek-mund të bëhet kosto e fshehur. | Opsionet e veshjes (FBE/2LPE/3LPE/3LPP) të ofruara sipas kërkesës së projektit; Kontrolli i përgatitjes së sipërfaqes së qepjes-dhe mbrojtja e skajit për transport dhe vendosje. | Raporti i inspektimit të veshjes, kriteret/rezultatet e testimit të festave (nëse kërkohet), fotografitë e paketimit/lista e kapakut të fundit-. |
| Sistemi i cilësisë që zvogëlon pikat e mbajtjes | Shumë refuzime ndodhin pas lindjes sepsedokumentet nuk lidhen me shenjat e tubaveose fushëveprimi i inspektimit është i paqartë. | Gjurmueshmëria ngangrohje/spirale → shënimi i tubit → dëshmia e inspektimit → MTC; EN102043.1standarde,3.2dhe dëshmia e palës së tretë është opsionale për specifikat EPC/operator. | EN10204 3.1/3.2 MTC, fleta e hartës së gjurmueshmërisë, pikat e kontrollit të ITP,-raportet e stampuara të palëve të treta (nëse ka). |
| Përputhshmëria e standardeve për specifikat EPC | EPC-të shpesh kanë nevojë për një furnizues që të përputhet me specifika të shumta në shumë-mospërputhja standarde shkakton ripunim dhe ridorëzim. | Furnizimi është në përputhje me kërkesat e projektit API/ISO/EN/GB me qartësi të qëllimit të rendit-sipas-porosisë (testi, veshja, skajet, dokumentet). | Lista kontrolluese e pajtueshmërisë së PO; plani i inspektimit; indeksi i standardizuar i dokumenteve për dorëzimet. |
Pse të zgjidhni tub çeliku të salduar me SSAW të Octal?
- Prodhim i avancuar (pajisje-Kontrolli i nivelit):Octal Pipe drejton prodhimin SSAW/HSAW në një pajisje të dedikuarvijë formimi spiralemesaldim me hark në ujë me shumë-teli (SAW)për shtresën spirale (saldimi ID/OD disponohet kur specifikohet). Stabiliteti i tegelit mbështetet ngaaftësia e saldimit në linjë-funksionimi UT/RT, e ndjekur ngapajisje për testim hidrostatik, Pjerrësia/përballja me fundin CNC, dhe shënimi automatik-kështu që ajo që merrni nuk është thjesht tub, por një proces- i mbështetur me kontrolle të matshme.
- Kina-Standardet dhe Dokumentacioni Lokal i Bazuar (EPC-Miqësor):Si një furnizues i tubave SSAW me bazë në Kinë-, Octal Pipe mbështet kërkesat e projektit të eksportit dhe atij vendas me një grup dokumentesh të lokalizuara-që zakonisht mbulonGB/T 9711(tubi i linjës) dheSY/T 5037(tub me saldim spirale për shërbimin e lëngjeve) aty ku është e aplikueshme, plus të dhënat e inspektimit të specifikuara të projektit-. Ne ofrojmëpako dygjuhëshe MTC/dokumentesh, qartësoni gjurmueshmërinë e lotit (nxehtësia/spiralja → shënimi i tubave), dhe mund të koordinojëdëshmitar i palës së tretë-(p.sh. SGS/BV) kur kërkohet-duke i bërë dorëzimet më të shpejta për rishikimin EPC dhe më të buta për publikimin e materialit në sajt-.
- Paketa e lëshimit të cilësisë së shtresës:Tegeli spirale mbështetet ngategeli i saldimit NDT (UT/RT për PO/spec)dhe testim hidrostatik kur kërkohet, me raporte të paketuara me short për të reduktuar pikat e mbajtjes së SC pas dorëzimit.
- Dorëzimi i ndërtuar për rrjedhën e punës:Dërgesat e grupeve mund të organizohen sipas madhësisë/slotit dhe sekuencës së ndërtimit, me lista të qarta shënjimi dhe paketimi për të reduktuar kohën e renditjes së vendndodhjes dhe për të minimizuar ndalesat e "pjesëve që mungojnë".
FAQ

Pyetje: Cili është kuptimi i tubit SSAW në prokurimin e tubave të çelikut?
Pyetje: Çfarë është saldimi SSAW?
Pyetje: Cili është ndryshimi midis tubave LSAW dhe HSAW?
Pyetje: Cila është forma e plotë e tubit SSAW?
Certifikatat

Certifikata CE

Certifikata ISO 9001

Certifikata API Q1

Certifikata ABS

Certifikata AP-5L

Certifikata API-5CT
| Parametri | Specifikimi |
|---|---|
| Gama e OD | 406,4–2540 mm (16”–100”) |
| Trashësia e murit | 6,0–25,4 mm (OD-e varur) |
| Gjatësia | 8–18 m (SRL/DRL), prerë-në-gjatësinë e disponueshme |
| Standardet | API 5L (PSL1/PSL2), GB/T 9711, SY/T 5037, ASTM A252 (sipas kërkesës) |
| Notat | API 5L Gr.B / X42–X70; Notat GB/T për porosi |
| Përfundon | PE / BE (T&C sipas kërkesës) |
| Veshje (opsionale) | FBE / 2LPE / 3LPE / 3LPP |
| Inspektimi & Testet | Tegela e saldimit UT/RT (për PO/ITP), provë hidrostatike (sipas kërkesës), inspektim dimensional dhe vizual, EN10204 3.1 (3.2 opsionale) |
Hot Tags: SSAW Pipe, Kinë Prodhuesit, furnizuesit, fabrika e tubave SSAW
i mëparshëm
Tub ERWJu gjithashtu mund të pëlqeni


Dërgo Kërkesë